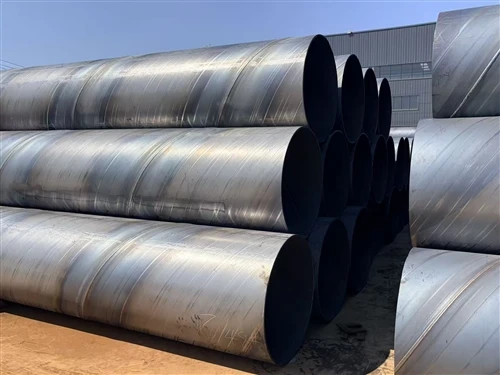
The Definitive Guide to Heavy Wall LSAW Steel Pipes: Engineering, Manufacturing, and Technical Selection
Στη σύγχρονη υπεράκτια ανάπτυξη ενέργειας, στη μηχανική-σωλήνων μεταξύ χωρών και στις βαριές πολιτικές κατασκευές, οι τυπικές λύσεις σωληνώσεων από χάλυβα συχνά φτάνουν στο φυσικό τους όριο. Όταν τα περιβάλλοντα λειτουργίας απαιτούν εξαιρετική αντοχή σε εσωτερικές πιέσεις διαρροής, σοβαρή εξωτερική υδροστατική σύνθλιψη και σκληρά διαβρωτικά στοιχεία όπως το υδρόθειο (H2S), Διαμήκεις σωλήνες από χάλυβα με συγκόλληση υποβρύχιου τόξου (LSAW).-καθορίζεται παγκοσμίως ωςΠΡΙΟΝΙ-είναι το χρυσό πρότυπο της δομικής μηχανικής και της μηχανικής αγωγών.
Κατασκευάζεται με χρήση μεθόδων κρύας-μορφοποίησης ακριβείας JCOE ή UOE σε συνδυασμό με συγκόλληση με βυθισμένο τόξο διπλής όψης πολλαπλών-συρμάτων,Σωλήνες LSAWπροσφέρει απαράμιλλες δυνατότητες πάχους τοιχώματος (έως 50 mm+ ή 2,0"+) και μεγάλες εξωτερικές διαμέτρους (που κυμαίνονται από 16" έως 60"+). Αυτός ο περιεκτικός οδηγός καλύπτει τις κρίσιμες διαδικασίες κατασκευής, τις βασικές τεχνικές προδιαγραφές, τα πρωτόκολλα ποιοτικού ελέγχου και τα στρατηγικά πλαίσια προμηθειών που είναι απαραίτητα για την επιλογή του ιδανικού σωλήνα LSAW.
The Core Manufacturing Mechanics: JCOE vs. UOE Technology
Η δομική ακεραιότητα και η συνοχή των διαστάσεων ενός σωλήνα LSAW εξαρτώνται εξ ολοκλήρου από την ακρίβεια της διαδικασίας ψυχρής-διαμόρφωσής του. Η κατανόηση του τρόπου με τον οποίο η χαλύβδινη πλάκα μετατρέπεται σε βαρύ-κύλινδρο τοίχου εξηγεί γιατί το LSAW προσφέρει ανώτερη κατανομή τάσης σε σύγκριση με άλλες μεθόδους συγκόλλησης.

Η διαδικασία JCOE (The Industry Workhorse)
Η JCOE είναι η πιο ευέλικτη και ευρέως χρησιμοποιούμενη μέθοδος για την κατασκευή σωλήνων LSAW βαρέων-τοίχων:
- Φρεζάρισμα άκρων και προ-κάμψη (πτύχωση):Οι πλάκες από ανθρακούχο χάλυβα υψηλής-αντοχής Θερμο-Μηχανικά ελεγχόμενης επεξεργασίας (TMCP) είναι 100% ελεγμένες υπερήχων για εσωτερικές ελασματοποιήσεις. Οι άκρες της πλάκας στη συνέχεια αλέθονται με ακριβείς γωνίες λοξοτομής και πτυχώνονται με υδραυλικούς κυλίνδρους ώστε να ταιριάζουν με την ακτίνα του σωλήνα στόχου.
- Βήμα-βήμα-Πατώντας:Μια-υδραυλική πρέσα βαρέως τύπου διαμορφώνει προοδευτικά την πτυχωμένη πλάκα σε α"J"σχήμα, μετά α"C"σχήμα, και τέλος ένα ανοιχτό"O"σχήμα. Αυτή η σταδιακή μέθοδος ψυχρής-διαμόρφωσης εξασφαλίζει ομοιόμορφη κατανομή της τάσης στα προφίλ εξαιρετικά-παχύρων πλακών χωρίς να εισάγει υπερβολική τοπική καταπόνηση.
- Συνεχής διπλή-συγκόλληση με βυθισμένο τόξο (SAW):Η ανοιχτή ραφή συγκολλάται- κάτω από προστατευτικό αέριο, ακολουθούμενη από συγκόλληση με υποβρύχιο τόξο υψηλού-ρεύματος, πολλαπλών{{2} συρμάτων στην εσωτερική διάμετρο (ID) και την εξωτερική διάμετρο (OD). Αυτό επιτυγχάνει συγκολλήσεις βαθιάς-πλής διείσδυσης με εξαιρετική σκληρότητα.
Η διαδικασία UOE (Μαζική παραγωγή υψηλής-Ταχύτητας)
Για τεράστια έργα αγωγών που απαιτούν πανομοιότυπα μεγέθη σωλήνων μεγάλου-όγκου, η τεχνολογία UOE χρησιμοποιεί ένα σύστημα υδραυλικής πρέσας δύο-βημάτων:
- U-Πατώντας:Η πλάκα πιέζεται σε ένα ευρύ σχήμα "U" με μία μόνο διαδρομή.
- O-Πατώντας:Το σχήμα "U" περικλείεται σε μια κυκλική μήτρα και πιέζεται υπό τεράστια υδραυλική δύναμη σε έναν πλήρη κύλινδρο "Ο".
- Ενώ το UOE προσφέρει υψηλότερες ταχύτητες παραγωγής, το JCOE παρέχει πολύ μεγαλύτερη ευελιξία για προσαρμοσμένα πάχη τοιχωμάτων, μη{0}}μη τυπικές εξωτερικές διαμέτρους και βαριές δομικές εφαρμογές.
Ο κρίσιμος ρόλος της πλήρους-μηχανικής ψυχρής διαστολής πλήρους μήκους (Ο-διαστολή)
Ένα από τα πιο κρίσιμα αλλά συχνά παρεξηγημένα βήματα στην κατασκευή σωλήνων LSAW είναιμηχανική ψυχρή διαστολή. Μετά τη συγκόλληση με βυθισμένο τόξο, ο ακατέργαστος χαλύβδινος σωλήνας υφίσταται εσωτερική διαστολή πλήρους-μήκους χρησιμοποιώντας τμηματοποιημένες υδραυλικές μήτρες.
Η διαστολή αναγκάζει το τοίχωμα του σωλήνα προς τα έξω κατά περίπου 0,8% έως 1,5% της αρχικής του διαμέτρου, επιτυγχάνοντας τρεις ζωτικούς μηχανικούς στόχους:

- Εξάλειψη των υπολειπόμενων τάσεων:Η συγκόλληση και η ψυχρή-μορφοποίηση δημιουργούν πολύπλοκες εσωτερικές παραμένουσες τάσεις. Η μηχανική διαστολή ανακατανέμει και μειώνει σημαντικά αυτές τις τάσεις, αποτρέποντας την καθυστερημένη ρηγμάτωση και τη δομική παραμόρφωση κατά την κοπή ή τη συγκόλληση στο πεδίο.
- Σκληρυνση Εργασίας & Ενίσχυση Αντοχής Απόδοσης:Η ελεγχόμενη πλαστική παραμόρφωση αυξάνει την πραγματική αντοχή διαρροής του χάλυβα μέσω της σκλήρυνσης λόγω παραμόρφωσης, παρέχοντας υψηλότερα περιθώρια ασφαλείας υπό εσωτερική πίεση.
- Γεωμετρικός συντονισμός ακριβείας:Η επέκταση εξασφαλίζει μέγιστη στρογγυλότητα, αυστηρή ευθύτητα και ακριβή γεωμετρία-του άκρου σωλήνων, η οποία είναι κρίσιμη για τη μείωση της κακής ευθυγράμμισης "hi-lo" κατά τη συγκόλληση περιφέρειας πεδίου.
Σενάρια Εφαρμογής Μηχανικών: Όπου το LSAW είναι υποχρεωτικό
Ενώ συγκολλήθηκε η ηλεκτρική αντίσταση (ERW) και σπειροειδής συγκόλληση βυθισμένου τόξου (SSAW) οι σωλήνες έχουν τη θέση τους σε περιβάλλοντα χαμηλότερης-πίεσης, το LSAW δεν είναι-διαπραγματεύσιμο σε τέσσερις κύριους τομείς εφαρμογής υψηλών-συνεπειών:
ΚΡΙΣΙΜΕΣ ΕΦΑΡΜΟΓΕΣ ΣΩΛΗΝΩΝ LSAW:
Deepwater & Offshore Energy Systems : Subsea Risers & Flow-lines / Offshore Jacket Legs / FPSO Process Piping
Σωληνώσεις υψηλής2Σ) Μεταφορά
Heavy Civil Piling & Structural Infrastructur: Bridge Pier Foundation Piling / Deepwater Port & Berth Caissons
1. Deepwater Subsea Risers & Flowlines
Στην υποθαλάσσια εξόρυξη ενέργειας, οι αγωγοί πρέπει να υποστούν τεράστια εξωτερική υδροστατική πίεση από τα βάθη των ωκεανών παράλληλα με τις δυναμικές κινήσεις των κυμάτων. Οι σωλήνες λεπτού τοιχώματος-καταρρέουν γρήγορα κάτω από αυτές τις δυνάμεις σύνθλιψης. Βαρύς-σωλήνες LSAW τοιχώματος-με αναλογίες πάχους τοιχώματος-προς-διαμέτρου που δεν είναι εφικτές από το ERW-παρέχουν τη δομική ακαμψία που απαιτείται για την αποφυγή κατάρρευσης και οβάλωσης κάτω από ακραία βάθη ωκεανών.
2. Κορώνες αερίου υψηλής-Πίεσης-Country Gas
Η λειτουργία σε υψηλές πιέσεις μετάδοσης απαιτεί σωλήνες με υψηλή ελάχιστη αντοχή διαρροής (όπως API 5L Grade X70 ή X80) και αποδεδειγμένη αντοχή σε θραύση. Οι σωλήνες LSAW που κατασκευάζονται από λεπτούς κόκκους-χάλυβας-απαερωμένης υπό κενό-ελασμάτων χάλυβα TMCP απορροφούν υψηλή κινητική ενέργεια, αποτρέποντας την ταχεία διάδοση ρωγμών σε χιλιάδες μίλια.
3. Υγρό ξινό αέριο (H2Σ) Υπηρεσία
Μεταφορά υδρογονανθράκων που περιέχουν υδρόθειο (H2S) υποβάλλει τον χάλυβα σε ρωγμές που προκαλούνται από υδρογόνο-Προκαλούμενες ρωγμές (HIC) και ρωγμές από διάβρωση καταπόνησης σουλφιδίου (SSCC). σωλήνες LSAW που καθορίζονται σεNACE MR0175 / ISO 15156χρησιμοποιήστε εξαιρετικά-καθαρό χάλυβα με εξαιρετικά-χαμηλή περιεκτικότητα σε θείο (Μικρότερο ή ίσο με 0,002%) και φώσφορο (Μικρότερο ή ίσο με 0,012%) όρια, συμπληρωμένα με επεξεργασία ασβεστίου για έλεγχο του σχήματος εγκλεισμού.
4. Βαρέα Δομική Μηχανική & Πασσάλωση Θεμελίωσης
ΑνάEN 10219καιEN 10210, δομικά κοίλα τμήματα LSAW αναπτύσσονται ως φέροντες σωρούς-για θαλάσσιους τερματικούς σταθμούς βαθέων υδάτων, προβλήτες γεφυρών αυτοκινητοδρόμων, θεμέλια υπεράκτιων ανεμογεννητριών και στήλες στήριξης υψηλής{{1} χωρητικότητας σε αεροδρόμια και στάδια.
Τεχνική σύγκριση: LSAW έναντι SSAW έναντι σωλήνων χωρίς ραφή
Η επιλογή της σωστής διαδικασίας κατασκευής σωλήνων απαιτεί εξισορρόπηση των μηχανικών απαιτήσεων έναντι των οικονομικών του έργου. Ο παρακάτω πίνακας υπογραμμίζει βασικές λειτουργικές διαφορές:
| Τεχνική Παράμετρος | Heavy Wall LSAW (SAWL) | Χαλύβδινος σωλήνας χωρίς ραφή (SML). | Σπειροειδής σωλήνας πριονιού (SSAW/SAWH) |
|---|---|---|---|
| Κατασκευαστική Βάση | Ατομική ατσάλινη πλάκα TMCP | Στερεά καυτή-τρυπημένη μπιγιέτα | Πηνίο συνεχούς έλασης χάλυβα |
| Μέγιστη εξωτερική διάμετρος | Έως 60"+ (1524 mm+) | Περιορισμένο (Συνήθως μικρότερο ή ίσο με 28"/711 mm) | Έως 100"+ (2540 mm+) |
| Μέγιστο πάχος τοιχώματος | Εξαιρετικά-Παχύς (50 mm+) | Πάχος (50 mm−60 mm) | Μέτρια (Συνήθως μικρότερη ή ίση με 25,4 mm) |
| Ευθυγράμμιση ραφής συγκόλλησης | 1 Μονή ευθεία ραφή | Κανένα (Στερεό σώμα χωρίς ραφές) | Μακρά Σπειροειδής Ελικοειδής Ραφή |
| Επίπεδο υπολειπόμενης πίεσης | Εξαιρετικά χαμηλή (Ανάρτηση-Επτυγμένη) | Μέτρια προς Υψηλή | Υψηλό (Μνήμη μη ανεπτυγμένου πηνίου) |
| Ακρίβεια διαστάσεων | Ανώτερη Στρογγυλότητα & Ανοχές | Υπόκειται στην εκκεντρικότητα του τοίχου | Δίκαιη (επιρρεπής στην τελική οβάλ) |
| Καταλληλότητα σέρβις | Εξαιρετικό (συμβατό με NACE) | Εξοχος | Κακή (ευάλωτη ελικοειδής ραφή) |
| Αντίσταση κατά της κατάρρευσης | Υψηλότερη κατηγορία (Υπεράκτια Αξιολόγηση) | Ψηλά | Μέτριος |
Οδηγίες προδιαγραφών: Απαιτήσεις ποιότητας API 5L PSL1 έναντι PSL2
Κατά την παραγγελία σωλήνων γραμμής LSAW για ενεργειακά έργα, επιλέγοντας μεταξύΠροδιαγραφές προϊόντος Επίπεδο 1 (PSL1)καιΠροδιαγραφές προϊόντος Επίπεδο 2 (PSL2)είναι ζωτικής σημασίας για την ασφάλεια και τη συμμόρφωση:
ΣΥΓΚΡΙΣΗ ΠΡΟΔΙΑΓΡΑΦΩΝ API 5L:
PSL1: Εφαρμογή Standard Line Pipe:
- Βασικά χημικά όρια (C, Mn, P, S)
- Η δοκιμή πρόσκρουσης Charpy V-Notch (CVN) είναι προαιρετική
- Δεν επιβάλλεται μέγιστο όριο στην αντοχή διαρροής
- Οι επισκευές συγκόλλησης στο σώμα του σωλήνα επιτρέπονται με αυστηρές διαδικασίες
PSL2: Περιοχές υψηλών συνεπειών (HCA), υποθαλάσσια και υπηρεσία όξινου αερίου :
- Αυστηρά μέγιστα όρια στο ισοδύναμο άνθρακα (CE) για να διασφαλιστεί η συγκολλησιμότητα
- ΥΠΟΧΡΕΩΤΙΚΗ Δοκιμή σκληρότητας κρούσης CVN (0 μοίρες, -20 μοίρες ή -40 μοίρες)
- Ενισχυμένα καπάκια απόδοσης και αντοχής σε εφελκυσμό για την αποφυγή εύθραυστης συμπεριφοράς
- Οι επισκευές συγκόλλησης σώματος σωλήνων ΑΠΑΓΟΡΕΥΟΝΤΑΙ ΑΥΣΤΗΡΩΣ
Μη-Πρωτόκολλα μη καταστροφικών δοκιμών (NDT) και διασφάλισης ποιότητας
Για να εξασφαλιστούν μηδενικές λειτουργικές αστοχίες σε κρίσιμα περιβάλλοντα, κάθε μήκος χαλύβδινου σωλήνα LSAW υποβάλλεται σε αυστηρά πρωτόκολλα NDT και καταστροφικών δοκιμών πριν από την αποστολή:
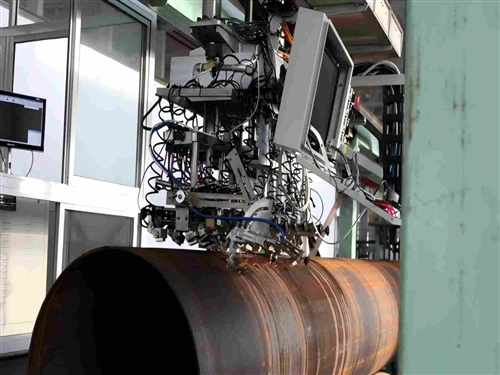
- 100% αυτοματοποιημένη δοκιμή υπερήχων (UT):Οι ανιχνευτές πολλαπλών-καναλιών επιθεωρούν το 100% της διαμήκους ραφής συγκόλλησης, της επηρεαζόμενης από τη θερμότητα ζώνης (HAZ) και της μητρικής χαλύβδινης πλάκας για να ανιχνεύσουν εσωτερικά εγκλείσματα, ελάσματα ή έλλειψη σύντηξης.
- 100% Πραγματικός-Ακτινογραφικός έλεγχος χρόνου (RT / Ακτίνες Χ-):Η ψηφιακή επιθεώρηση ακτίνων Χ- αξιολογεί ολόκληρο το μήκος ραφής συγκόλλησης, επαληθεύοντας μηδενικό πορώδες, εγκλείσματα σκωρίας ή εσωτερικά ελαττώματα συγκόλλησης ανά API 5L Παράρτημα E.
- Δοκιμή υδροστατικής πίεσης:Κάθε μεμονωμένος σύνδεσμος σωλήνα υπόκειται σε πίεση στο 100% της καθορισμένης ελάχιστης αντοχής απόδοσης (SMYS) για ελάχιστο χρόνο συγκράτησης 10 δευτερολέπτων για να επιβεβαιωθεί η ακεραιότητα των ορίων της μηχανικής πίεσης.
- Καταστροφική Εργαστηριακή Επικύρωση:
Δοκιμή εφελκυσμού, απόδοσης και επιμήκυνσης τόσο στο σώμα του σωλήνα όσο και στη ραφή συγκόλλησης.
Δοκιμή πρόσκρουσης κάτω από-μηδενικού Charpy V-Notch (CVN) (απορρόφηση μεγαλύτερη από ή ίση με 120 Joule στους -20∘C).
Δοκιμή πτώσης βάρους (DWTT) για την αξιολόγηση της συμπεριφοράς μετάβασης από όλκιμο-σε-εύθραυστο.
Υποχρεωτική εργαστηριακή δοκιμή έκθεσης HIC/SSCC για παραγγελίες σέρβις NACE.
Προστατευτικές επιστρώσεις επιφανειών και αξία-Προστέθηκε φινίρισμα
Για την προστασία των σωλήνων LSAW βαρέως-τοίχων από σκληρή υπόγεια, υποθαλάσσια ή ατμοσφαιρική διάβρωση, απαιτούνται εργοστασιακά-επίστρωμα προστασίας:
Πολυαιθυλένιο τριών{0}στρώσεων (3LPE):Διαθέτει εποξειδικό αστάρι (FBE), ενδιάμεσο συγκολλητικό συμπολυμερούς και εξωτερικό προστατευτικό στρώμα πολυαιθυλενίου. Ιδανικό για θαμμένες γραμμές cross-που λειτουργούν έως και 80∘C.
Πολυπροπυλένιο τριών -στρώσεων (3LPP):Προσφέρει ανώτερη αντοχή στην κρούση και μηχανική ανθεκτικότητα για αγωγούς υψηλής θερμοκρασίας (έως 110∘C) και υποθαλάσσιες εγκαταστάσεις βαθέων υδάτων.
Fusion-Bonded Epoxy (FBE & Dual-Layer FBE):Ηλεκτροστατικά εφαρμοσμένη θερμική-πολυμερισμένη επίστρωση πούδρας που παρέχει εξαιρετική αντοχή συγκόλλησης και αντοχή στην καθοδική αποσύνδεση.
Εσωτερική Υγρή Εποξειδική Επένδυση:Ομαλή εσωτερική επίστρωση που μειώνει την υδραυλική τριβή της επιφάνειας, αυξάνει την παροχή υγρού και αποτρέπει τη συσσώρευση εσωτερικής διάβρωσης.


Στρατηγική λίστα ελέγχου προμηθειών B2B για σωλήνες LSAW
Κατά την προετοιμασία μιας Αίτησης Προσφοράς (RFQ) για χαλύβδινους σωλήνες LSAW, οι ομάδες μηχανικών και προμηθειών θα πρέπει να παρέχουν τις ακόλουθες ακριβείς παραμέτρους για την αποφυγή καθυστερήσεων στην παραγωγή:
- Κύρια Προδιαγραφή & Βαθμός:Αναφέρετε ακριβή πρότυπα (π.χ.API 5L PSL2 Grade X70N/M, EN 10219 S355J2H, ήASTM A252 Βαθμός 3). Καθορίστε τις απαιτήσεις για ξινή υπηρεσία (NACE MR0175) εάν ισχύει.
- Ακριβείς διαστάσεις:Κατάσταση εξωτερικής διαμέτρου (OD σε mm ή ίντσες), Πάχος τοιχώματος (WT) και συνολικός απαιτούμενος όγκος (σε μέτρα ή μετρικούς τόνους).
- Επιλογές μήκους σωλήνα:Καθορίστε απαιτήσεις μονής τυχαίας (6,0 m), διπλής τυχαίας (11,8 m/12,0 m) ή προσαρμοσμένης κοπής-σε-απαιτήσεις μήκους έως 18,0 m.
- Τελική προετοιμασία:Καθορίστε γωνίες λοξότμησης απλού άκρου, τετράγωνης κοπής ή ακριβείας (30∘/37,5∘ ανά ASME B16.25) για αυτοματοποιημένη συγκόλληση πεδίου.
- Πιστοποίηση & Επιθεώρηση:ΕντολήEN 10204 Τύπος 3.1 ή 3.2 Αναφορές δοκιμών υλικού (MTRs)και προσδιορίστε τυχόν απαιτούμενα πρακτορεία τρίτων-Party Inspection (TPI) (όπως SGS, Bureau Veritas, DNV ή Lloyd's Register).
Για εργοστασιακή-άμεση τεχνική υποστήριξη, τεχνικά φύλλα δεδομένων και προσαρμοσμένες προσφορές έργων, επικοινωνήστε με την ομάδα μηχανικών πωλήσεων στη διεύθυνσηSteelBrisk.