Η επιστήμη της παραλλαγής πάχους τοίχου και πώς να αγοράσετε έξυπνα
Για τους υπεύθυνους προμηθειών, τους δομικούς μηχανικούς και τους προγραμματιστές έργων, η προμήθεια χαλύβδινων σωλήνων δεν αφορά μόνο την απόκτηση της σωστής εξωτερικής διαμέτρου (OD) και ποιότητας χάλυβα. Ένας από τους πιο κρίσιμους, αλλά συχνά παραβλέπεται, δείκτες ποιότητας είναιομοιομορφία πάχους τοιχώματος.
Όταν ένας χαλύβδινος σωλήνας υποφέρει από ανομοιόμορφο πάχος τοιχώματος-γνωστό τεχνικά ωςεκκεντρικότητα πάχους τοιχώματοςήέκκεντρη απόκλιση-δεν είναι απλώς ένα αισθητικό ελάττωμα. Είναι δομικός κίνδυνος. Ένας ανομοιόμορφος σωλήνας έχει εντοπισμένα αδύναμα σημεία που μπορεί να οδηγήσουν σε καταστροφικές αστοχίες υπό υψηλή πίεση, επιταχυνόμενη τοπική διάβρωση και καταστροφές ευθυγράμμισης συγκόλλησης κατά την εγκατάσταση στο πεδίο.
Τι προκαλεί όμως αυτή την ανομοιομορφία; Είναι σημάδι φθηνής κατασκευής ή είναι εγγενής περιορισμός ορισμένων διαδικασιών παραγωγής;
Σε αυτόν τον περιεκτικό οδηγό, θα αναλύσουμε τις μεταλλουργικές και μηχανικές αιτίες του ανομοιόμορφου πάχους τοιχώματος χαλύβδινων σωλήνων, θα συγκρίνουμε πώς οι διαφορετικές μέθοδοι κατασκευής επηρεάζουν την ομοιομορφία και θα σας παρέχουμε έναν οδηγό προμηθειών που να προστατεύει τα έργα σας από υλικά κατώτερης ποιότητας.
1. The Core Physics: Understanding Eccentricity (Tμέγεναντίον Τελάχ)
Σε έναν ιδανικό κόσμο μηχανικής, η διατομή- ενός χαλύβδινου σωλήνα είναι δύο τέλεια ομόκεντροι κύκλοι. Ωστόσο, στην πραγματική-κατασκευή, κάποιο επίπεδο απόκλισης είναι αναπόφευκτο.
Μαθηματικά, η εκκεντρότητα πάχους τοιχώματος (Ε) εκφράζεται ως:

Οπου:
- Tμέγείναι το μέγιστο πάχος τοιχώματος που μετράται σε μια δεδομένη διατομή-.
- Tελάχείναι το ελάχιστο πάχος τοιχώματος που μετράται στην ίδια διατομή-.
Εάν αυτό το ποσοστό υπερβαίνει τα διεθνή πρότυπα ανοχές (όπως ASTM, EN ή API), ο σωλήνας ταξινομείται ως ελαττωματικός. Ας διερευνήσουμε τις βασικές αιτίες αυτού του φαινομένου σε διάφορες μεθόδους κατασκευής.
2. Βασικές αιτίες του ανομοιόμορφου πάχους τοιχώματος σε χαλύβδινους σωλήνες χωρίς ραφή (SML)

διαδικασία περιστροφικής διάτρησης σωλήνων χωρίς ραφή
Οι χαλύβδινοι σωλήνες χωρίς συγκόλληση ευνοούνται ιδιαίτερα για εφαρμογές υψηλής-πίεσης και κρίσιμες δομικές εφαρμογές επειδή δεν έχουν συγκολλημένη ραφή. Ωστόσο, επειδή είναι κούφια από ένα συμπαγές χάλυβα σε ακραίες θερμοκρασίες, είναι πολύ ευαίσθητα σε ανομοιομορφίες πάχους τοιχώματος.
Τα βασικά αίτια εμφανίζονται συνήθως κατά τη διάρκεια τριών κρίσιμων σταδίων παραγωγής:
A. The Piercing Stage (Ο πρωταρχικός ένοχος)
Το ταξίδι ενός σωλήνα χωρίς ραφή ξεκινά με ένα συμπαγές στρογγυλό μπιλιέτα που θερμαίνεται σε πάνω από 1200 βαθμούς (2192℉). Ένας διατρυπητικός μύλος αναγκάζει ένα κωνικό-βύσμα (μανδρέλι) να διαπεράσει το κέντρο του περιστρεφόμενου, κόκκινου-καυτού μπιλιέτας για να δημιουργήσει ένα κοίλο κέλυφος. Πολλά μηχανικά ζητήματα εδώ οδηγούν σε εκκεντρικότητα:
- Απόκλιση κέντρου Billet:Εάν η ράβδος ακατέργαστου χάλυβα δεν θερμαίνεται ομοιόμορφα ή εάν το κέντρο-τρύπημα στο μπροστινό άκρο της μπιγιέτας είναι εκτός-κέντρου, ο τρυπητής μανδρέλι φυσικά θα παρασυρθεί προς την πιο μαλακή (πιο ζεστή) πλευρά ή θα ακολουθήσει τη διαδρομή της ελάχιστης αντίστασης.
- Φθορά και κάμψη μανδρελίου:Ο άξονας (βύσμα διάτρησης) λειτουργεί υπό ακραίες θερμικές και μηχανικές καταπονήσεις. Εάν η ράβδος του μανδρελιού λυγίσει έστω και ελαφρά ή εάν το βύσμα φθαρεί άνισα, το κοίλο κέλυφος που προκύπτει θα έχει ένα παχύ τοίχωμα στη μία πλευρά και ένα λεπτό τοίχωμα από την άλλη.
- Ευθυγράμμιση κυλίνδρου οδηγού:Εάν οι οδηγοί κύλινδροι ή οι πλάκες που σταθεροποιούν τη ράβδο κατά τη διάρκεια της διάτρησης δεν είναι ευθυγραμμισμένες, η μπίλια θα ταλαντευτεί, δημιουργώντας ένα ελικοειδή (σπιράλ) σχέδιο ανομοιόμορφου πάχους τοιχώματος.
Β. The Elongator and Rolling Stage
Μετά το τρύπημα, το κοίλο κέλυφος με παχύ{{0} τοίχωμα τυλίγεται και τεντώνεται πάνω από μια ράβδο ατράκτου σε μύλο μανδρών (MPM) ή βυσματόμυλο για να μειωθεί το πάχος του τοιχώματος και να αυξηθεί το μήκος.
- Τριβή θερμοκρασίας:Εάν υπάρχει μια διαβάθμιση θερμοκρασίας σε όλη την περιφέρεια του κελύφους (π.χ., η μία πλευρά ψύχεται πιο γρήγορα από την άλλη στον μεταφορέα), το μέταλλο ρέει με διαφορετικούς ρυθμούς κατά την κύλιση, προκαλώντας άνιση τέντωμα.
- Ασυνεπή κενά κύλισης:Εάν οι κύλινδροι του συνεχούς ελασματουργείου δεν έχουν βαθμονομηθεί με ακρίβεια, ή εάν η δύναμη έλασης κυμαίνεται, το διάκενο μεταξύ των κυλίνδρων και της ράβδου του μανδρελιού θα ποικίλλει, συμπιέζοντας τον χάλυβα ανομοιόμορφα.
Γ. Το στάδιο του Stretch Reducing Mill (SRM).
Στο τελικό στάδιο της διαστασιολόγησης, ο σωλήνας έλκεται μέσω μιας σειράς στηριγμάτων κυλίνδρων χωρίς εσωτερικό άξονα για να επιτευχθεί η τελική εξωτερική διάμετρος.
- Παραλλαγές τάσης:Εάν η τάση μεταξύ των στηριγμάτων ρολού δεν ελέγχεται τέλεια, μπορεί να προκαλέσει "πάχυνση άκρου" ή τοπική αραίωση κατά μήκος του σώματος του σωλήνα.
3. Βασικές αιτίες ανομοιόμορφου πάχους τοιχώματος σε συγκολλημένους χαλύβδινους σωλήνες (ERW / LSAW / SSAW)
Σε αντίθεση με τους σωλήνες χωρίς ραφή, οι συγκολλημένοι σωλήνες κατασκευάζονται από επίπεδα χαλύβδινα πηνία ή πλάκες (σκελετός) που κάμπτονται σε σωληνοειδές σχήμα και συγκολλούνται.

erw συγκολλημένος χαλύβδινος σωλήνας διαδικασία διαμόρφωσης
Ενώ οι συγκολλημένοι σωλήνες γενικά διαθέτουν πολύ καλύτερη ομοιομορφία πάχους τοιχώματος από τους σωλήνες χωρίς ραφή (επειδή οι ανοχές επίπεδων-ελασμένων χαλύβδινων φύλλων είναι εξαιρετικά ελεγχόμενες), οι διακυμάνσεις του πάχους μπορούν ακόμα να προκύψουν λόγω των ακόλουθων παραγόντων:
A. Παραλλαγή μετρητή πρώτων υλών (Στέφανο πηνίου)
Τα χαλύβδινα πηνία που παράγονται από ζεστούς-μύλους ταινιών είναι φυσικά ελαφρώς πιο παχιά στο κέντρο από ό,τι στις άκρες-ένα φαινόμενο γνωστό ωςστέμμα.
- Όταν αυτό το πηνίο είναι σχισμένο και σχηματίζεται σε σωλήνα, οι άκρες που συναντώνται για να σχηματίσουν τη ραφή συγκόλλησης μπορεί να είναι πιο λεπτές από το πίσω μέρος (το μέσο της αρχικής λωρίδας), με αποτέλεσμα μικρές γεωμετρικές ανομοιομορφίες σε όλη την περιφέρεια.
B. Λανθασμένη ευθυγράμμιση κατά τη διαμόρφωση του κυλίνδρου
Στους σωλήνες ηλεκτροσυγκολλημένου τόξου με ηλεκτρική αντίσταση (ERW) και με συγκόλληση με διαμήκη βυθισμένο τόξο (LSAW), η επίπεδη χαλύβδινη πλάκα διαμορφώνεται προοδευτικά από σειρές κυλίνδρων.
- Εάν οι κύλινδροι διαμόρφωσης είναι φθαρμένοι ή μη ισορροπημένοι, μπορούν να ασκήσουν ασύμμετρη πίεση, προκαλώντας τη μία πλευρά της πλάκας να τεντωθεί περισσότερο από την άλλη πριν φτάσει στο σταθμό συγκόλλησης.
4. Χωρίς ραφή έναντι συγκολλημένου: Μια γρήγορη σύγκριση της ανοχής πάχους
| Μετρική / Παράμετρος | Χαλύβδινοι σωλήνες χωρίς ραφή (SML) | Συγκολλημένοι Χαλύβδινοι Σωλήνες (ERW/LSAW) |
| Ομοιομορφία πάχους τοίχου | Μέτρια έως χαμηλή (Εξαρτάται σε μεγάλο βαθμό από τη βαθμονόμηση του μηχανήματος) | Εξοχος(Κληρονομήθηκε από την ακρίβεια του επίπεδου-ελασμένου χάλυβα) |
| Μοτίβο κοινού ελαττώματος | Εκκεντρικότητα, ελικοειδής (σπειροειδής) ανομοιομορφία, πάχυνση άκρου- | Μικρές παραλλαγές «κορώνας», μετατοπίσεις ευθυγράμμισης ραφών |
| Τυπικά όρια ανοχής | Συνήθως ±12.5%ονομαστικού πάχους (με τυπικούς κωδικούς όπως ASTM A106/A53) | Πολύ πιο σφιχτό? τυπικά ±5% έως ±10%ανάλογα με την ποιότητα και το πάχος |
| Πρωτογενής Δομικός Κίνδυνος | Έκρηξη υπό πίεση στη ζώνη λεπτού-τοίχου | Αστοχία επηρεαζόμενης ζώνης (HAZ) με θερμότητα ραφής συγκόλλησης- |
5. Ο Οδηγός Επαγγελματιών Αγοραστή: Πώς να Αποφύγετε Ανώμαλους Χαλύβδινους Σωλήνες
Ως επαγγελματίας διευθυντής προμηθειών, η αποδοχή χαλύβδινων σωλήνων με κακή ομοιομορφία πάχους τοιχώματος μπορεί να καταδικάσει το έργο σας. Χρησιμοποιήστε αυτές τις πέντε στρατηγικές κατά τη διαδικασία προμήθειας και ποιοτικού ελέγχου (QC) για να προστατεύσετε την επένδυσή σας:
1. Εντολή υπερήχων (UT) στο QAP σας
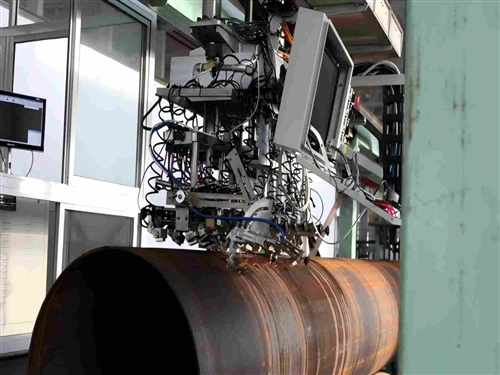
Η οπτική επιθεώρηση δεν μπορεί να ανιχνεύσει μικρή εσωτερική εκκεντρικότητα. Κατά τη σύνταξη του Σχεδίου Διασφάλισης Ποιότητας (QAP), απαιτήστε από τον κατασκευαστή να λειτουργεί συνεχώςΥπερηχητική μέτρηση πάχους τοιχώματος (UT).
- Οι αισθητήρες UT σαρώνουν τον σωλήνα περιφερειακά και κατά μήκος, παρέχοντας έναν ακριβή ψηφιακό χάρτη του πάχους του τοιχώματος. Ζητήστε τις αναφορές δοκιμών UT ως υποχρεωτικό έγγραφο αποστολής.
2. Καθορίστε αυστηρότερες ανοχές από τις τυπικές ελάχιστες
Οι τυπικοί διεθνείς κωδικοί όπως ο ASTM A53 ή ο ASTM A500 επιτρέπουν ανοχή πάχους τοιχώματος έως -12,5%. Για εφαρμογές υψηλών-καταπονήσεων (όπως βαθιά-σύνθεση νερού, αγωγοί υψηλής πίεσης ή δυναμικές αρχιτεκτονικές κατασκευές),μην βασίζεστε σε τυπικά ελάχιστα.
- Διαπραγματευτείτε τις προσαρμοσμένες, αυστηρότερες ανοχές με το μύλο (π.χ. περιορίστε την απόκλιση στο -5% ή -8%) και βεβαιωθείτε ότι αυτό είναι ρητά γραμμένο στην Εντολή Αγοράς (PO).
3. Κτηνιατρίστε τον Εξοπλισμό του Κατασκευαστή και την Προμήθεια Billet
Ένας μύλος είναι τόσο καλός όσο τα μηχανήματα του. Κατά τον έλεγχο-που πληροί τις προϋποθέσεις ενός εργοστασίου σωλήνων χωρίς ραφή, ρωτήστε:
- Χρησιμοποιούν αυτόματες μηχανές κεντραρίσματος για θέρμανση και διάτρηση μπιλιέτας;
- Ποιος είναι ο κύκλος περιστροφής και αντικατάστασης για τα τρυπημένα άτρακτά τους;
- Προμηθεύονται μπιγιέτες από κατασκευαστές χάλυβα επιπέδου 1;(Η προμήθεια καθαρών, ομοιογενών billets μειώνει δραστικά τη φυσική παραμόρφωση κατά τη διάτρηση).
4. Πραγματοποιήστε τυχαίες επιθεωρήσεις τρίτων-(SGS, TÜV, Intertek)
Ποτέ μην βασίζεστε αποκλειστικά σε πιστοποιητικά δοκιμής μύλου (MTC). Προσλάβετε έναν ανεξάρτητο επιθεωρητή-για να επισκεφθεί το εργοστάσιο κατά τη διάρκεια της παραγωγής ή της φάσης φόρτωσης. Ο επιθεωρητής θα πρέπει να χρησιμοποιήσει ψηφιακό μικρόμετρο και μετρητή UT για να μετρήσει το πάχος τουλάχιστον του 5% της παρτίδας σε τρία σημεία σε κάθε επιλεγμένο σωλήνα: και στα δύο άκρα και στη μέση.
5. Επιλέξτε Συγκολλημένους σωλήνες (ERW/HSS) όταν η ομοιομορφία είναι υπέρτατη
Εάν το έργο σας περιλαμβάνει σύνθετους δομικούς αρμούς, κοπή με λέιζερ ή αυτοματοποιημένη συγκόλληση-και δεν απαιτεί ακραία υψηλή πίεση-επιλέξτε Συγκολλημένες κοίλες τομές (HSS)πάνω απρόσκοπτη. Η ανώτερη διαστασιακή συνοχή των συγκολλημένων σωλήνων εξασφαλίζει ταχύτερη κατασκευή, ευκολότερη ευθυγράμμιση και πιο προβλέψιμους δομικούς υπολογισμούς.
Σύναψη
Η διακύμανση του πάχους του τοιχώματος στους χαλύβδινους σωλήνες είναι μια μηχανική πραγματικότητα που γεννιέται από έντονα περιβάλλοντα παραγωγής. Αν και δεν υπάρχει τέλειος σωλήνας, ο σωλήνας εκτός ανοχής-είναι υποχρέωση. Κατανοώντας τις βαθύτερες αιτίες της εκκεντρικότητας-από τη μετατόπιση του μανδρελιού σε μύλους χωρίς συγκόλληση έως το στέμμα του πηνίου σε συγκολλημένους σωλήνες-μπορείτε να διαπραγματευτείτε καλύτερους όρους συμβολαίου, να ορίσετε πιο έξυπνες παραμέτρους QC και να συνεργαστείτε με μύλους που δίνουν προτεραιότητα στην ακρίβεια.
Προστατέψτε τις δομές σας, τον προϋπολογισμό σας και τη φήμη σας απαιτώντας αυστηρές δοκιμές και σαφείς ανοχές σε κάθε αποστολή.
Σχεδιάζετε ένα έργο που απαιτεί-κούφιες δομικές διατομές υψηλής ακρίβειας (HSS) ή σωλήνες πίεσης χωρίς ραφή; Επικοινωνήστε σήμερα με την ομάδα μηχανικών μας για να ελέγξετε τις προδιαγραφές του έργου σας και να εξασφαλίσετε πιστοποιημένα προϊόντα χάλυβα υψηλής{1} ομοιομορφίας προσαρμοσμένα στα τοπικά σας πρότυπα.