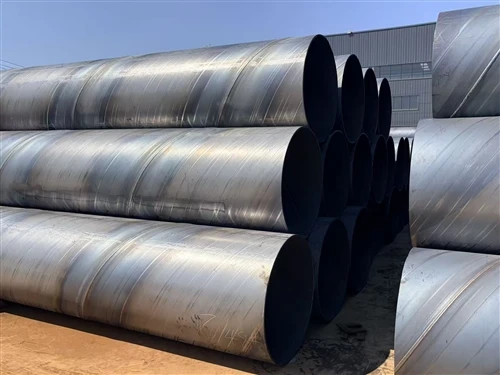
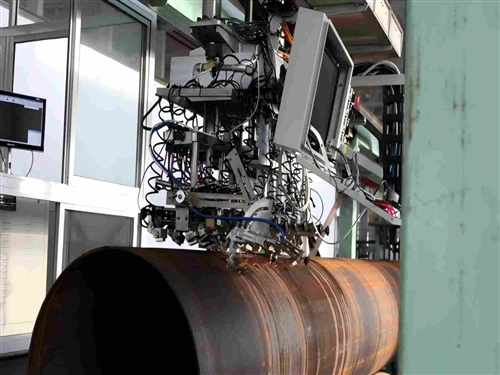
Μια συγκόλληση σε γαλβανισμένο σωλήνα δεν είναι η ίδια λειτουργία με μια συγκόλληση σε μαύρο σωλήνα με διαφορετική-χρωματική επιφάνεια. Η επίστρωση ψευδαργύρου που δίνει στον γαλβανισμένο σωλήνα αντοχή στη διάβρωση συμπεριφέρεται πολύ διαφορετικά από τον χάλυβα στις θερμοκρασίες συγκόλλησης και αυτή η διαφορά οδηγεί σχεδόν σε κάθε ειδική προφύλαξη που χρησιμοποιείται σε ένα πλήρωμα γαλβανισμένης συγκόλλησης - από τον τρόπο προετοιμασίας της άρθρωσης, τη λειτουργία της συγκόλλησης έως το τι συμβαίνει μετά την έξοδο του τόξου. Η κατανόηση του γιατί υπάρχουν αυτές οι προφυλάξεις, αντί να τις αντιμετωπίζουμε ως αυθαίρετη λίστα ελέγχου, είναι αυτό που διαχωρίζει έναν συγκολλημένο γαλβανισμένο σύνδεσμο που διαρκεί όσο ο υπόλοιπος σωλήνας από αυτόν που γίνεται το πρώτο μέρος που διαβρώνεται το σύστημα.
Δύο επιστρώσεις, δύο διαφορετικά σημεία εκκίνησης
Δεν φθάνουν όλοι οι γαλβανισμένοι σωλήνες στο χώρο συγκόλλησης με την ίδια επίστρωση και η διαφορά έχει σημασία πριν καν ξεκινήσει η συγκόλληση.
Σωλήνας-γαλβανισμένος εν θερμώπαράγεται με βύθιση τελικού χαλύβδινου σωλήνα σε λουτρό λιωμένου ψευδαργύρου, συνήθως περίπου 450 degC. Ο ψευδάργυρος αντιδρά με την επιφάνεια του χάλυβα για να σχηματίσει μια σειρά από στρώσεις ψευδάργυρου-κράματος σιδήρου, που ολοκληρώνονται με ένα στρώμα σχετικά καθαρού ψευδαργύρου. Αυτός ο μεταλλουργικός δεσμός - όχι απλώς μια επιφανειακή εναπόθεση - είναι που δίνει στην επίστρωση θερμής-εμβάπτισης την αντοχή προσκόλλησής της και το τυπικό εύρος πάχους της από περίπου 45 έως 100+ μικρά ανάλογα με το πάχος του χάλυβα και τον χρόνο βύθισης. Η επίστρωση δεν είναι απόλυτα ομοιόμορφη σε μικροσκοπικό επίπεδο, αλλά σε πρακτικό επίπεδο καλύπτει συνεχώς τις εσωτερικές και εξωτερικές επιφάνειες του σωλήνα, συμπεριλαμβανομένων των δυσπρόσιτων{10}}{{11} περιοχών όπως τα νήματα και οι ραφές συγκόλλησης, επειδή ο σωλήνας είναι πλήρως βυθισμένος.
Ηλεκτρο-γαλβανισμένος σωλήναςπαράγεται με την ηλεκτροχημική εναπόθεση ψευδαργύρου στην επιφάνεια του χάλυβα, συνήθως σε θερμοκρασία περιβάλλοντος, από διάλυμα άλατος ψευδαργύρου-. Η προκύπτουσα επίστρωση είναι πιο λεπτή - συνήθως στο εύρος των 5 έως 25 μικρών - πιο λεία στην εμφάνιση και συνδέεται με ηλεκτροχημική πρόσφυση αντί να αναπτύσσεται η στρώση διάχυσης του κράματος με εν θερμώ-βύθιση. Είναι ταχύτερη και λιγότερο δαπανηρή στην εφαρμογή και παράγει ένα πιο ομοιόμορφο, καλλυντικά πιο καθαρό φινίρισμα επιφάνειας, γι' αυτό εμφανίζεται συχνά σε εφαρμογές εσωτερικού χώρου ή χαμηλότερης-διάβρωσης-όπου η εμφάνιση και το κόστος έχουν σημασία περισσότερο από δεκαετίες ζωής σε εξωτερικούς χώρους.
Η πρακτική συνέπεια για τη συγκόλληση: μια επίστρωση εν θερμώ-έχει περισσότερη μάζα ψευδαργύρου συγκεντρωμένη κοντά στην άρθρωση, περισσότερη από αυτήν κλειδωμένη σε ένα στρώμα κράματος που προσκολλάται στην επιφάνεια του χάλυβα ακόμη και υπό θερμότητα και μια παχύτερη επίστρωση για απογύμνωση πριν από τη συγκόλληση. Μια ηλεκτρο-γαλβανισμένη επίστρωση είναι πιο λεπτή και ευκολότερη στην αφαίρεση, αλλά προσφέρει επίσης μικρότερη διάρκεια ζωής όταν ο σύνδεσμος τεθεί ξανά σε λειτουργία, καθώς υπάρχει απλώς λιγότερος ψευδάργυρος στην αρχή. Καμία διαφορά δεν αλλάζει την υποκείμενη φυσική του τι συμβαίνει όταν το τόξο προσκρούει κοντά στον ψευδάργυρο - αλλάζει πόσο μεγάλο μέρος αυτού του προβλήματος αντιμετωπίζετε και πώς η απόδοση διάβρωσης της τελικής άρθρωσης συγκρίνεται με την υπόλοιπη διαδρομή του σωλήνα.


Γιατί ο ψευδάργυρος και το τόξο συγκόλλησης δεν συνυπάρχουν καλά
Το βασικό πρόβλημα είναι μια απλή αναντιστοιχία θερμοκρασίας. Ο ψευδάργυρος βράζει στους 907 βαθμούς Κελσίου περίπου. Ο χάλυβας δεν αρχίζει να λιώνει μέχρι τους 1.500 βαθμούς Κελσίου. Ένα τόξο συγκόλλησης είναι πολύ πιο ζεστό από οποιοδήποτε σχήμα -, πράγμα που σημαίνει ότι από τη στιγμή που το τόξο έχει κάνει οτιδήποτε στον χάλυβα, ο ψευδάργυρος αμέσως γύρω του έχει ήδη εξατμιστεί.
Αυτή η ακολουθία προκαλεί πολλά διαφορετικά προβλήματα στην τελική συγκόλληση, όχι μόνο ένα:
- Αραιότητα της ύληςΟ - ατμός ψευδαργύρου που απελευθερώνεται στη δεξαμενή συγκόλλησης δεν διαφεύγει πλήρως πριν στερεοποιηθεί το μέταλλο, αφήνοντας θύλακες αερίου στο μέταλλο συγκόλλησης. Το πορώδες μειώνει την αποτελεσματική διατομή-συγκόλλησης και δίνει στις ρωγμές διάβρωσης και κόπωσης ένα σημείο εκκίνησης.
- Ευθραυστότητα υγρού μετάλλου- εάν η θερμότητα της συγκόλλησης ωθεί τετηγμένο ή εξατμισμένο ψευδάργυρο στα όρια κόκκων της θερμότητας-που επηρεάζεται από τη ζώνη του χάλυβα βάσης, μπορεί να μειώσει την ολκιμότητα αυτής της ζώνης και, σε ορισμένες περιπτώσεις, να συμβάλει σε ρωγμές υπό επακόλουθο φορτίο ή θερμική καταπόνηση. Αυτός είναι ένας καλά τεκμηριωμένος- κίνδυνος που σχετίζεται ειδικά με τη συγκόλληση γαλβανισμένου χάλυβα, που διαφέρει από το συνηθισμένο πορώδες συγκόλλησης.
- Πιτσιλίσματα και φτωχό προφίλ χάντραςΟ - εξατμιζόμενος ψευδάργυρος διαταράσσει το τόξο και την επιφάνεια της πισίνας συγκόλλησης, καθιστώντας δυσκολότερο το κράτημα ενός καθαρού, σταθερού σφαιριδίου σε σύγκριση με τη συγκόλληση του ίδιου συνδέσμου σε γυμνό χάλυβα.
- Κίνδυνος αναθυμιάσεων- ο ψευδάργυρος που εξατμίζεται από το τόξο οξειδώνεται γρήγορα στον αέρα, παράγοντας καπνός οξειδίου του ψευδαργύρου. Η εισπνοή αυτού του ατμού σε αρκετή συγκέντρωση προκαλεί πυρετό μετάλλων, έναν πραγματικό και{2}}αναγνωρισμένο επαγγελματικό κίνδυνο, γι' αυτό ο αερισμός και, όπου χρειάζεται, η αναπνευστική προστασία αποτελούν συνήθη πρακτική στις εργασίες γαλβανιζέ συγκόλλησης, όχι προαιρετική προφύλαξη.
Κανένα από αυτά τα προβλήματα δεν εξαφανίζεται επειδή ένας συγκολλητής είναι εξειδικευμένος - είναι φυσικές συνέπειες της συγκόλλησης μέσω μιας άθικτης επίστρωσης ψευδαργύρου. Ποιος έλεγχος δεξιοτήτων και διαδικασίας είναι πόσο μεγάλο μέρος του προβλήματος φτάνει στην τελική άρθρωση και αυτός ο έλεγχος ξεκινά πριν χτυπηθεί το τόξο.
Αφαίρεση της επίστρωσης από τη ζώνη συγκόλλησης - και γιατί δεν είναι "αρκετά κοντά"
Η συνήθης πρακτική είναι να αφαιρείτε την επίστρωση ψευδαργύρου από την περιοχή της άρθρωσης πριν από τη συγκόλληση, χρησιμοποιώντας γωνιακό μύλο, λειαντικό τρίψιμο ή καθαρισμό με φλόγα, αντί να συγκολλήσετε απευθείας μέσω αυτής. Αυτό δεν είναι καλλυντικό - αντιμετωπίζει τον κίνδυνο πορώδους και ευθραυστότητας στην πηγή διατηρώντας αρχικά τον ατμό ψευδαργύρου εκτός της δεξαμενής συγκόλλησης και της θερμότητας-που επηρεάζεται από τη ζώνη. Η καθαρισμένη περιοχή εκτείνεται συνήθως σε μικρή απόσταση πίσω από το άκρο της άρθρωσης τόσο στον σωλήνα όσο και σε οποιαδήποτε φλάντζα ή εξάρτημα ζευγαρώματος, όχι μόνο στην άμεση λοξότμητη επιφάνεια, καθώς η ζώνη που επηρεάζεται από τη θερμότητα εκτείνεται πέρα από την ίδια τη συγκόλληση και ο υπολειπόμενος ψευδάργυρος ακριβώς έξω από την ορατή άρθρωση μπορεί ακόμα να εξατμιστεί στην περιοχή υπό θερμότητα συγκόλλησης.
Κάθε μέθοδος αφαίρεσης έχει έναν πρακτικό συμβιβασμό. Η λείανση είναι γρήγορη και ελεγχόμενη, αλλά δημιουργεί-σκόνη με ψευδάργυρο που χρειάζεται τις ίδιες προφυλάξεις αναθυμιάσεων/σκόνης όπως η συγκόλληση. Ο καθαρισμός με φλόγα καίει την επίστρωση χρησιμοποιώντας ένα πέρασμα φακού χαμηλότερης-έντασης πριν από την έναρξη της συγκόλλησης, χρήσιμο σε σωλήνα μεγαλύτερης-διαμέτρου όπου η λείανση ολόκληρης της περιφέρειας είναι χρονοβόρα-, αλλά εξακολουθεί να απελευθερώνει αναθυμιάσεις οξειδίου του ψευδαργύρου κατά τη διάρκεια του ίδιου του περάσματος καθαρισμού, επομένως οι απαιτήσεις εξαερισμού δεν έχουν ακόμη εξαλειφθεί.
Γιατί ο σωλήνας μεγάλης-διαμέτρου συχνά παραλείπει εντελώς τη συγκόλληση
Για γαλβανισμένο σωλήνα πάνω από χονδρικά DN100, οι μέθοδοι μηχανικής σύνδεσης - συνδέσεις με φλάντζα, αυλακώσεις/μηχανικές συνδέσεις ή εξαρτήματα τύπου συμπίεσης - προσδιορίζονται συχνά αντί για συγκόλληση πεδίου και η συλλογιστική συνδέεται απευθείας με την επίστρωση και την επισκευή{4}. Ένας σύνδεσμος DN100+ έχει μεγάλη περιφέρεια επίστρωσης για απογύμνωση, συγκόλληση και στη συνέχεια επισκευή, και οποιοδήποτε κενό σε αυτήν την επισκευή είναι ένα κενό στην αντιδιαβρωτική προστασία σε έναν σύνδεσμο που συχνά είναι δύσκολο να επιθεωρηθεί ή να επιστρωθεί εκ νέου όταν το σύστημα είναι σε λειτουργία. Ένας μηχανικός σύνδεσμος αποφεύγει να διαταράξει καθόλου την επίστρωση στην περιοχή της άρθρωσης - χωρίς λείανση, χωρίς συγκόλληση, χωρίς επισκευαστική επίστρωση - που αφαιρεί ολόκληρη την κατηγορία κινδύνου που περιγράφεται παραπάνω αντί να τη διαχειρίζεται. Αυτό είναι λιγότερο θέμα απαίτησης κώδικα στις περισσότερες δικαιοδοσίες και περισσότερο θέμα πρακτικής διαχείρισης κινδύνου μόλις η περιοχή αφαίρεσης{12}}επικάλυψης γίνει αρκετά μεγάλη ώστε να είναι πιο δύσκολο να διασφαλιστεί μια πλήρως συνεπής επισκευή.
Επισκευή της επίστρωσης μετά τη συγκόλληση
Μόλις συγκολληθεί ο σύνδεσμος, η περιοχή που αλέστηκε ή κάηκε γυμνή - μαζί με το ίδιο το σφαιρίδιο συγκόλλησης - μένει χωρίς αντιδιαβρωτική προστασία, εκτός εάν επισκευαστεί σκόπιμα. Αυτό έχει μεγαλύτερη σημασία από ό,τι φαίνεται στην αρχή: ο ψευδάργυρος προστατεύει τον γειτονικό γυμνό χάλυβα εν μέρει μέσω θυσιαστικής (γαλβανικής) δράσης, όπου ο ψευδάργυρος διαβρώνεται κατά προτίμηση και προστατεύει μικρές κοντινές περιοχές εκτεθειμένου χάλυβα. Αυτή η προστασία έχει περιορισμένο αποτελεσματικό εύρος - λειτουργεί για τρύπες καρφίτσας και μικρές φθορές στην επίστρωση, όχι για γυμνό χάλυβα με πλήρη ραφή συγκόλλησης. Αν δεν επισκευαστεί, η ζώνη συγκόλλησης γίνεται το πρώτο σημείο διάβρωσης στο σύστημα, υπονομεύοντας τον λόγο που προσδιορίστηκε αρχικά ο γαλβανισμένος σωλήνας.
Η τυπική επισκευή χρησιμοποιεί μια ένωση-πλούσια σε ψευδάργυρο - είτε μια ένωση κρύου γαλβανισμού που εφαρμόζεται με βούρτσα ή ψεκασμό, ή σε ορισμένες περιπτώσεις θερμική-μεταλλοποίηση με ψεκασμό ψευδαργύρου για εφαρμογές υψηλότερης-απόδοσης - με πάχος ξηρού φιλμ συγκρίσιμο με το περιβάλλον ζεστό{{5} πάχος σε πολλαπλή επίστρωση coatte, συχνά σε πολλαπλή επίστρωση. Δεν πρόκειται για μια καλλυντική πινελιά-που ταιριάζει στο χρώμα της βαφής. Αποκαθιστά μια πραγματική θυσιαστική προστατευτική στρώση και μια επισκευή που εφαρμόζεται πολύ λεπτή ή με κακή προετοιμασία της επιφάνειας από κάτω θα αποτύχει πολύ πριν αποτύχει η υπόλοιπη αρχική επίστρωση του σωλήνα.
Πέντε σημεία ποιοτικού ελέγχου που έχουν πραγματικά σημασία εδώ
Η σταθερή ποιότητα συγκόλλησης σε γαλβανισμένο σωλήνα ελέγχεται σε πέντε περιοχές, καθεμία από τις οποίες αντιμετωπίζει ένα διαφορετικό σημείο όπου οι παραπάνω κίνδυνοι που σχετίζονται με τον ψευδάργυρο-μπορεί να πάνε στραβά.
Προσόντα συγκολλητή και συνέχεια.Η σωστή συγκόλληση γαλβανισμένων σωλήνων απαιτεί αυστηρότερο έλεγχο της εισροής θερμότητας και της ταχύτητας διαδρομής από τη συγκόλληση του ισοδύναμου αρμού γυμνού χάλυβα, ειδικά για να περιοριστεί η ποσότητα ψευδάργυρου που εξατμίζεται μπροστά και γύρω από τη δεξαμενή συγκόλλησης. Τα πληρώματα θα πρέπει να έχουν τα προσόντα για μια διαδικασία που αντικατοπτρίζει αυτήν την - όχι απλώς μια γενική πιστοποίηση συγκόλλησης - και να επαληθεύονται μέσω πρακτικής δοκιμής υπό αντιπροσωπευτικές συνθήκες τοποθεσίας προτού εγκριθούν για εργασία. Η διατήρηση του ίδιου συνεργείου σε ένα έργο μειώνει τη μεταβλητότητα που προέρχεται από την εκ νέου-μάθηση αυτών των προσαρμογών από τους συγκολλητές σε μια εργασία.
Χειρισμός υλικού πλήρωσης.Τα ηλεκτρόδια με επίστρωση ροής-απορροφούν υγρασία από την υγρασία του περιβάλλοντος και η υγρασία στην επίστρωση ηλεκτροδίων αποτελεί ξεχωριστό αλλά σύνθετο κίνδυνο - συμβάλλει σε ρωγμές που προκαλούνται από το υδρογόνο-στη συγκόλληση, ανεξάρτητα από οτιδήποτε σχετίζεται με ψευδάργυρο-. Τα αναλώσιμα πρέπει να προέρχονται από προμηθευτή με πλήρη πιστοποίηση υλικών, να αποθηκεύονται και να ψήνονται σε ελεγχόμενη θερμοκρασία σύμφωνα με την ισχύουσα διαδικασία και να εκδίδονται σε ποσότητες που αντιστοιχούν σε περίπου μισή-ημέρα χρήσης, ώστε η αχρησιμοποίητη ράβδος να μην αφήνεται να απορροφήσει ξανά την υγρασία στο πάτωμα του καταστήματος. Αυτός ο έλεγχος έχει μεγαλύτερη σημασία για τη γαλβανισμένη εργασία, καθώς το πορώδες από ατμούς ψευδαργύρου και το πορώδες υδρογόνου από υγρά αναλώσιμα μπορούν να ενωθούν μεταξύ τους στην ίδια συγκόλληση.
Κατάσταση εξοπλισμού και βαθμονόμηση.Η πραγματική έξοδος μιας μηχανής συγκόλλησης πρέπει να ταιριάζει με τις εμφανιζόμενες ρυθμίσεις της, γι' αυτό και οι μετρητές ρεύματος και τάσης θα πρέπει να βαθμονομούνται πριν από την έναρξη ενός έργου. Επειδή η γαλβανισμένη συγκόλληση εξαρτάται από τη διατήρηση αυστηρότερης θερμότητας-τον έλεγχο εισόδου από τη συνηθισμένη συγκόλληση ανθρακούχου χάλυβα, ένα μη βαθμονομημένο μηχάνημα - ή ένα καλώδιο συγκόλλησης που τρέχει αρκετά ώστε να προκαλέσει σημαντική πτώση τάσης χωρίς αντίστοιχη ρύθμιση παραμέτρου - υπονομεύει όλο το νόημα του καθορισμού του προσεκτικού ελέγχου ρεύματος και διαδρομής{4}.
Πειθαρχία διαδικασίας.Οι διαστάσεις και η καθαριότητα των αυλακώσεων (επιβεβαιώνοντας ότι η επίστρωση ψευδαργύρου έχει πράγματι αφαιρεθεί, όχι απλώς σκουραίνει οπτικά) πρέπει να ελέγχονται αμέσως πριν από την έναρξη της συγκόλλησης. Το ρεύμα, η τάση και η ταχύτητα διαδρομής πρέπει να παραμένουν εντός του εύρους της κατάλληλης διαδικασίας καθ' όλη τη διάρκεια, όχι μόνο στην αρχή της άρθρωσης, καθώς η μετατόπιση προς υψηλότερη εισροή θερμότητας επαναφέρει περισσότερη εξάτμιση ψευδαργύρου και μια ευρύτερη ζώνη που επηρεάζεται-τη θερμότητα. Οι ρίζες αξίζουν ιδιαίτερης προσοχής, καθώς η ρίζα είναι πιο κοντά σε οποιοδήποτε υπολειμματικό ψευδάργυρο στην μακρινή πλευρά της άρθρωσης και είναι εκεί όπου είναι πιο πιθανό να προέλθει το πορώδες. Οι συγκολλήσεις πολλαπλών-διπερασμάτων θα πρέπει να δημιουργούνται σε ελεγχόμενες, λεπτές στρώσεις και όχι σε μικρό αριθμό βαριών διελεύσεων. Σε αρθρώσεις υψηλότερης-συνέπειας, η οπτική επιθεώρηση θα πρέπει να υποστηρίζεται από μη-μη καταστροφική δοκιμή κατάλληλη για την υπηρεσία - ραδιογραφική ή υπερηχητική δοκιμή για κρίσιμη πίεση ή δομικές αρθρώσεις, τουλάχιστον για ένα αντιπροσωπευτικό δείγμα της διαδρομής.
Περιβαλλοντικές συνθήκες.Η θερμοκρασία περιβάλλοντος, η υγρασία και η ταχύτητα του ανέμου στη θέση συγκόλλησης επηρεάζουν την ποιότητα της συγκόλλησης ανεξάρτητα από το ζήτημα του ψευδάργυρου - η θωράκιση του ανέμου διαταράσσει, η υγρασία επηρεάζει τη συλλογή υδρογόνου στην πισίνα συγκόλλησης και στα αποθηκευμένα αναλώσιμα, και η κρύα θερμοκρασία περιβάλλοντος αλλάζει τον ρυθμό ψύξης και, μαζί, τον κίνδυνο ρωγμών στη ζώνη θερμότητας{{1}. Σε περίπτωση που κάποιο από αυτά δεν εμπίπτει στο δηλωμένο εύρος της ειδικής διαδικασίας, η σωστή απάντηση είναι να αναβληθεί η εργασία, να μην συγκολληθεί ούτως ή άλλως και να βασιστείτε στην επιθεώρηση για την αντιμετώπιση προβλημάτων μετά.